冲压模具从设计到维修:台州黄岩模具厂的一站式加工思路
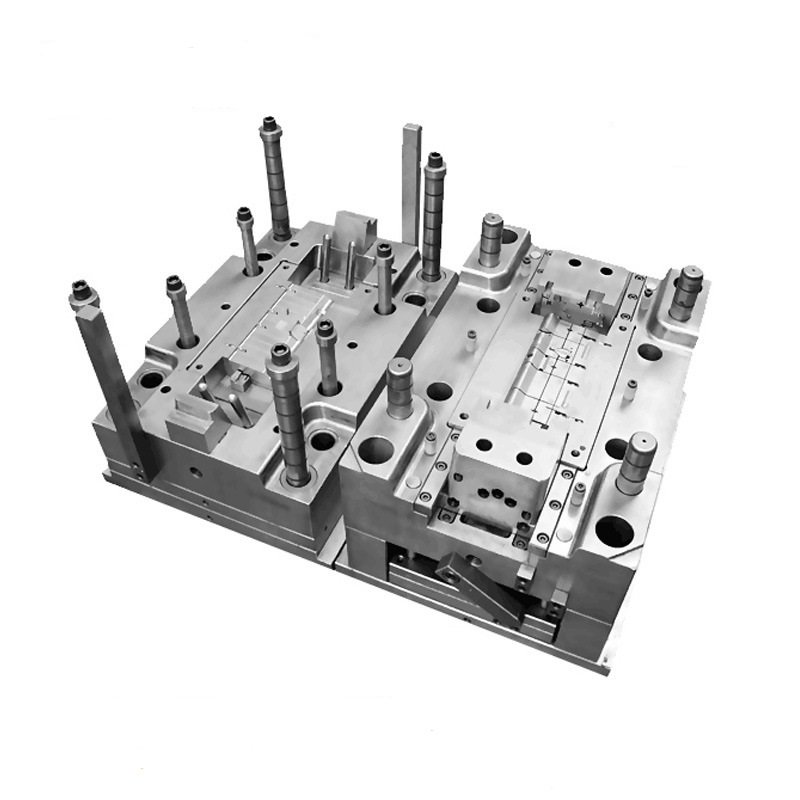
在五金、家电、汽车零部件、电子连接器等制造环节里,冲压模具几乎是绕不开的基础装备。一件金属外壳、一个支架、一片定转子铁芯,背后往往都有一副甚至几副模具在压力机上反复开合。很多人对模具的印象停留在"一块很硬的铁",但真正做过冲压模具加工的人知道,它是一套由凸模、凹模、卸料板、导柱导套、弹簧、固定板、模架等上百个零件配合而成的精密系统,精度动辄控制在 0.01mm 以内。
台州黄岩是国内知名的模具产业集聚区,模具设计制造、冲压件加工、模具维修在这里形成了比较完整的配套链条。下面结合实际生产中的经验,把冲压模具的类型、设计制造流程、加工工艺、常见问题与保养思路梳理一遍,供有模具定制加工需求的采购和技术人员参考。
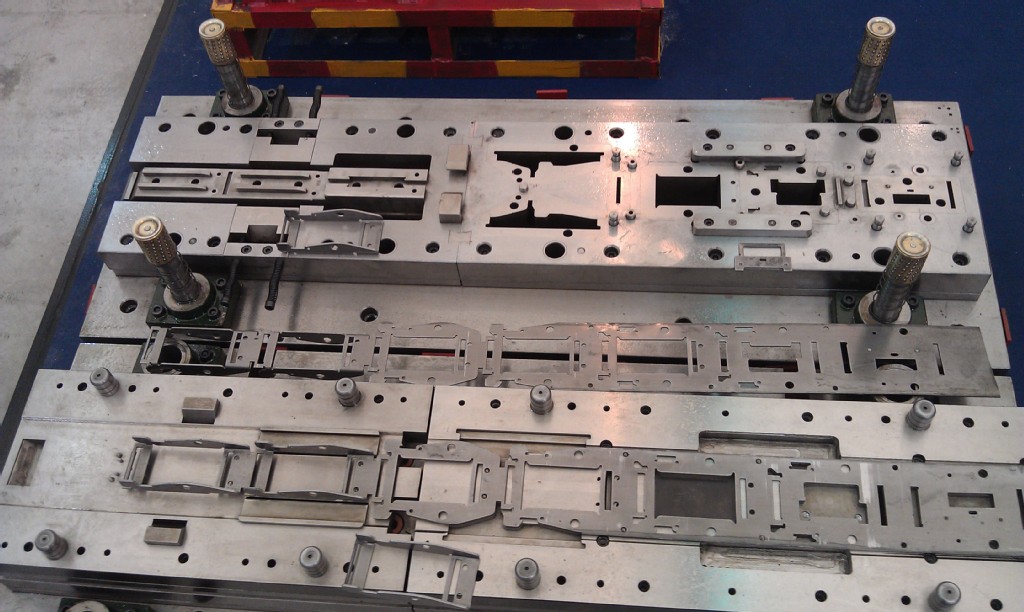
一、冲压模具是做什么的:基本原理与分类
冲压模具安装在冲床或液压机上,通过压力使材料(板材、带料、条料)在常温或加热状态下发生分离或塑性变形,从而得到想要的形状和尺寸。按加工性质大致可以分为两类:一类是分离类,比如落料、冲孔、切边、修边;另一类是成形类,比如弯曲、拉深、翻边、胀形、整形。实际生产中,模具往往是多种工序的组合体。
按结构特点,常见的冲压模具可以这样划分:
- 单工序模:一次行程只完成一道工序,结构简单、造价低,适合小批量或试制阶段。
- 复合模:一次行程在同一个工位完成两道以上工序,比如落料冲孔复合,精度高、同心度好,但模具结构复杂。
- 级进模(连续模):把多道工序分布在模具的不同工位上,条料按步距依次送进,一次行程完成冲孔、切边、弯曲、成形、切断等动作。级进模效率高、适合大批量冲压件加工,对送料精度、模具刚性、导向精度要求也最高。电机定转子铁芯、连接器端子、屏蔽罩等产品,通常都靠级进模生产。
按工艺用途还可以细分为五金冲压模具、拉伸模具(拉深模)、冷冲压模具、汽车覆盖件模具、精密冲裁模等。五金冲压模具覆盖面最广,从五金件、紧固件到支架、弹片都能用;拉伸模具则专门针对把平板毛坯"拉"成开口空心件的需求,比如壳体、盖板、电池壳、水槽等,难点集中在材料流动控制、起皱与开裂的平衡上。
二、模具设计制造:一副好模,七分在设计
行业内常说"七分设计、三分制造",说得并不夸张。冲压模具一旦进入量产,改动的成本会成倍上升,所以设计阶段需要把可能的问题提前想清楚。黄岩模具厂在设计环节通常要处理以下几件事:
- 工艺排样:确定材料利用率、步距、搭边值、工序顺序。级进模的排样尤其关键,直接决定料带强度、送料顺畅度和模具寿命。
- 压力中心与冲压力计算:确认冲床吨位是否够用,避免偏载导致滑块或模具受损。
- 间隙设计:冲裁间隙直接影响断面质量和毛刺高度,一般取材料厚度的百分比,薄料取小、厚料取大,软材料与硬材料差异明显。
- 回弹补偿:弯曲件和成形件的回弹是控制尺寸的重点,需要在模具型面上做预补偿。
- 结构与强度校核:凸模长度、垫板厚度、卸料力、弹簧选型、氮气弹簧布置,都关系到模具能不能长时间稳定运行。
模具材料的选择也影响成本和寿命。常用的冷作模具钢有 Cr12MoV、SKD11、DC53、SKH-9 等,DC53 韧性和耐磨性均衡,常用于要求较高的冲头;硬质合金(钨钢)适合超大批量的级进模;一些外观件模具会选用 NAK80、718 等材料。设计时还要考虑热处理方式、是否需要表面涂层(如 TiN、TiCN、DLC),这些都会影响冲头和刀口的抗磨损能力。
三、冲压模具加工的主要工艺环节
设计图纸落地成实物,需要一整套加工设备配合。典型的冲压模具加工流程包括:备料、粗加工、热处理(淬火回火)、精加工、电加工、研磨抛光、装配、试模调试。具体用到的工艺有:
- CNC 加工中心:负责模架、型腔、复杂曲面的铣削,是精度和效率的主力。
- 慢走丝线切割:适合冲头、刀口、镶件的高精度轮廓加工,表面粗糙度和垂直度表现好;中走丝、快走丝则用于成本更敏感的零件。
- 电火花成型机:处理硬质材料、深窄槽、清角等铣削难以完成的位置。
- 平面磨、内外圆磨、成形磨:保证模板平面度、平行度和配合面的精度。
- 热处理:真空淬火、深冷处理、回火,控制硬度与变形量,是模具寿命的隐形分水岭。
- 检测:三次元测量仪、投影仪、硬度计、粗糙度仪,用于关键尺寸的验证。
加工完成并不等于结束,装配与试模才是真正检验设计的环节。试模时要观察送料是否顺畅、废料是否顺利排出、冲件是否有毛刺、拉毛、开裂、尺寸超差等问题,再针对性地修模、调整间隙或更换弹簧。一些有经验的老师傅会在这个阶段做"微调",把模具状态推到量产要求。
四、冲压件加工的常见材料与适用场景
冲压件加工的材料范围很广,不同材料对模具的影响差别很大:
- 冷轧板、热轧板(SPCC、SPHC、Q235):家电外壳、支架、机械结构件,用量大、成本低。
- 不锈钢(304、301、430):加工硬化明显,冲头磨损快,需要更高硬度的模具材料和更合理的间隙。
- 铝及铝合金(5052、6061、1060):重量轻、导热好,但容易粘模拉毛,对模具表面处理和润滑要求高。
- 铜及铜合金(黄铜、磷青铜):电子接插件、端子、弹片常用,精度和导电性要求高。
- 硅钢片:电机定转子铁芯的专用材料,级进模冲裁,对毛刺和叠片系数控制严格。
- 镀锌板、彩涂板:镀层容易在冲裁时脱落,模具设计中要注意刃口状态和排屑。
下游行业跨度也很大:汽车零部件(车身结构件、座椅骨架、制动系统零件)、家用电器(冰箱空调外壳、洗衣机内桶件)、电子通信(连接器、屏蔽罩、引线框架)、五金紧固件、医疗器械、电池壳体、建筑五金等。不同行业的验收标准差异明显,汽车件看重一致性和尺寸稳定性,电子件看重毛刺和精度,五金件则更关注成本和交期。
五、模具定制加工怎么选厂:几个实在的判断点
找模具定制加工供应商,价格和交期当然重要,但更值得花时间确认的是这几点:
- 设计与加工是否一体:能同时做模具设计和制造,沟通成本低,改动响应快,出问题时不会互相推诿。
- 设备配置:有没有慢走丝、加工中心、电火花、磨床、检测设备,决定了能接什么精度的活。
- 行业经验:做过同类产品的模具,上手快、试模次数少,这是最直接的隐性成本节约。
- 试模与售后:是否提供试模报告、样品确认,量产后能否及时响应修模需求。
- 加工与维修是否同源:模具出问题往往需要回原厂处理,本地或同城配套会省下不少停线时间。
台州模具厂的一个优势是产业链密集,钢材、标准件、热处理、电加工、试模设备都能就近配套,从设计到出模的周期相对可控。黄岩模具厂在五金冲压模具、拉伸模具、级进模方面积累了较多经验,承接模具定制加工时通常可以做到设计、加工、试模、量产、维修一体化的服务。
六、冲压模具维修与保养:寿命是管出来的
很多工厂抱怨模具寿命短,其实问题常常出在使用和保养上,而不是模具本身。日常管理中值得坚持的做法包括:
- 定期检查刃口:出现毛刺变大、断面质量下降,就要及时修磨刀口,避免磨损扩散。
- 润滑到位:导柱导套、滑动配合面、送料机构要按周期加油,材料表面也要根据材质选择合适的冲压油。
- 清洁排屑:废料、铁屑堆积会压伤刀口、造成跳屑和卡料,是冲压现场最容易被忽视的隐患。
- 弹簧与氮气弹簧管理:弹性元件疲劳后卸料力不足,会引发带料、叠冲,需要按使用次数更换。
- 间隙复检:长期使用后模板可能变形、导柱磨损,间隙变化会直接影响冲件质量。
- 规范存放:模具下机后应清洁、涂防锈油、合模存放,避免磕碰和锈蚀。
冲压模具维修并不是简单的"坏了再修",而是包含故障诊断、原因分析、修复方案和验证的完整过程。常见问题如冲件开裂、起皱、拉毛、尺寸超差、送料不顺,背后可能是间隙不合理、材料批次变化、润滑不足、模具变形或压力机精度下降。找到真正原因,才能避免反复修、反复坏。
七、结语:模具是制造业里"看不见的产能"
一副冲压模具从设计、加工到试模、量产、维修,贯穿了整个产品生命周期。它不像终端产品那样被消费者直接感知,却实实在在决定了冲压件加工的良率、成本和交付节奏。对采购方来说,选对一家能提供模具设计制造、冲压件加工、模具维修一体化服务的黄岩模具厂或台州模具厂,往往比单纯压价更能带来长期收益;对制造企业来说,把模具当成需要管理和维护的生产资产,而不是一次性采购的工具,效率和品质的差距会在半年、一年后明显体现出来。