冲压模具全解析:从设计制造到选型维护的实用指南

在五金、汽车、家电、电子等制造领域,几乎每一件金属外壳、每一个连接件、每一片电机铁芯的背后,都离不开一副精度可靠、寿命稳定的冲压模具。它决定了零件能否批量稳定成型,也直接影响着产线的节拍、材料的利用率和最终的产品成本。对于正在寻找冲压模具供应商的采购和工艺人员来说,理解模具的基本分类、制造流程与质量判断标准,往往比单纯比价更有价值。本文从实际生产角度出发,系统梳理冲压模具的核心知识,并结合黄岩、台州一带模具产业带的配套特点,给出可落地的选型与维护建议。
冲压模具是什么:原理与基本构成
冲压模具是安装在压力机(冲床)上、用于对板材施加压力使其分离或塑性变形的专用工装。简单来说,它把卷料或片料"喂"进上下模之间,借助凸模与凹模的配合间隙,一次或多次行程就完成落料、冲孔、折弯、拉深、翻边等动作,从而得到尺寸一致的冲压件。这种在常温下进行的加工方式习惯上被称为冷冲压,因此这类模具也常被叫做冷冲压模具。
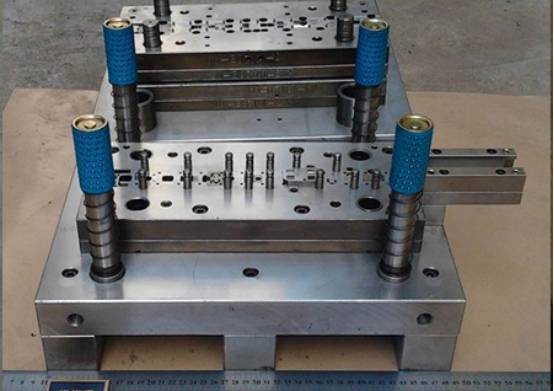
一副典型的模具通常由以下几部分构成:
- 工作零件:凸模(冲头)、凹模、凸凹模,直接决定零件的形状与尺寸精度;
- 定位零件:挡料销、导料板、侧刃、定位块,保证条料每次送进的位置一致;
- 卸料与顶出零件:卸料板、顶杆、打料块,负责把卡在模具里的工件或废料顺利分离;
- 导向零件:导柱、导套、导板,维持上下模的配合精度;
- 支撑与紧固零件:上模座、下模座、垫板、固定板、螺钉与销钉;
- 弹性元件:弹簧、聚氨酯、氮气弹簧,提供卸料力和压边力。
看似结构不复杂,但模具的难点恰恰藏在细节里——间隙取多少、材料选哪一种、热处理怎么控制变形,这些才真正决定了模具是"能用"还是"好用"。
常见冲压模具类型及适用场景
按工序性质和结构组合方式,冲压模具可以大致分为以下几类。选择哪一类,主要看产品的批量、精度要求和零件复杂程度。
单工序模
一次行程只完成一道工序,比如只落料或只冲孔。结构简单、制造周期短、成本低,适合打样、试产或小批量订单。缺点是工序分散,需要多台冲床配合,人工和周转成本偏高。
复合模
在一次行程中,同一工位同时完成落料与冲孔等多个动作。零件的内孔与外形同轴度好,平整度高,适合精度要求较高的中小型冲压件。但模具结构紧凑、制造难度大,调试周期相对较长。
级进模(连续模)
级进模是批量生产中最常见的方案:条料按固定步距逐工位送进,每一站完成一道或几道工序,最后一步把成品与料带分离。它的优点是自动化程度高、产能大、适合与自动送料机、机械手配合,广泛用于电机铁芯、连接器、端子、弹片等小型精密件。代价是模具工位数多、开发投入大,对送料精度和模具刚性要求都很高。
拉伸模具
用于把平板毛坯变成立体的空心件,如电池壳、滤清器外壳、锅具、五金装饰件等。拉伸模具的关键在于压边力的控制和材料的流动状态,往往需要多道次拉伸配合退火工艺。拉伸系数、凹模圆角、间隙、润滑条件,任何一项设置不当都会导致起皱、开裂或壁厚不均。
弯曲模与成形模
弯曲模用于把平板折成一定角度和形状,重点控制回弹;成形模则涵盖翻边、胀形、缩口、压筋等局部成形工艺。这两类模具在五金冲压模具中占比很高,尤其在支架、卡箍、外壳类零件上应用广泛。
冲压模具设计制造的关键环节
一副模具从图纸到上线,通常要经过"设计—选材—加工—热处理—装配—试模"这一整条链路。每一环出问题,最终都会在冲压件上暴露出来。
1. 结构设计与工艺分析
设计阶段首先要做工艺排样:确定工序数量、送料方向、搭边值、材料利用率。借助 CAE 成形模拟,可以提前判断拉裂、起皱、回弹的风险,避免开模后反复修模。经验丰富的模具设计制造团队,往往在这一步就能把后续 80% 的隐患排除掉。
2. 模具钢材选型
材料选择与产量直接挂钩。常见的冷作模具钢包括 Cr12MoV、Cr12、SKD11、DC53、SKH-9 高速钢,以及用于高寿命场合的硬质合金(钨钢)。大批量、薄料精密的级进模多选用硬质合金镶件;小批量或形状复杂、易崩刃的工件,则更适合韧性较好的 DC53 或 SKD11。
3. 精密加工
慢走丝线切割、电火花成型、CNC 加工中心、坐标磨、平面磨是模具加工的主力设备。凸凹模的配合间隙通常控制在料厚的 5%~10% 之间,精密件甚至更小,这对加工设备的定位精度和加工工艺的一致性提出了很高要求。
4. 热处理
淬火、回火决定了模具钢最终的硬度与韧性平衡。热处理变形控制不好,会导致装配时配合失准,甚至出现早期开裂。真空热处理和深冷处理,是提升模具寿命的常用手段。
5. 装配与试模
装配环节要确保导柱导套滑动顺畅、卸料力均匀、各工位对位准确。试模则是验证模具是否合格的最后一关,需要检查零件的尺寸、毛刺高度、断面质量以及模具运行是否稳定,并根据结果进行微调。
决定冲压件质量与模具寿命的五个因素
- 冲裁间隙:间隙过大,毛刺高、断面塌角严重;间隙过小,则会加快刃口磨损,甚至造成模具崩刃。
- 材料性能:板材的硬度、厚度公差、屈服强度波动,都会直接反映在回弹量和断面质量上。
- 模具刚性与导向精度:模座厚度不足或导柱间隙过大,高节拍下极易产生偏载和错位。
- 润滑与冷却:合适的冲压油能显著降低摩擦热和粘模风险,尤其是拉深工序。
- 设备匹配度:冲床吨位、行程次数、滑块平行度与模具是否匹配,往往被忽视,却直接影响模具寿命。
冲压模具的主要应用行业
冲压件的覆盖面比很多人想象的更广。汽车行业是最大的应用领域,从车身覆盖件、结构加强件到底盘支架、座椅骨架,都属于冲压范畴;新能源汽车的电池壳体、电机定转子铁芯,更是对模具精度提出新要求。家电行业的空调外机壳、洗衣机内桶、冰箱压缩机零件,电子行业的连接器、屏蔽罩、引线框架,医疗器械中的不锈钢器具,以及五金、紧固件、照明、仪器仪表、电动工具、锁具等行业,都在持续消耗各类冲压模具。可以说,只要产品涉及金属板材成型,就离不开冲压件加工与模具配套。
为什么台州黄岩模具厂能形成产业集聚优势
浙江台州黄岩是国内知名的模具产业集聚地,模具制造历史长、配套链条完整,被称为"中国模具之乡"。这里的优势并不只是价格,而是整套供应链的协同效率:
- 加工配套齐全:从钢材供应、热处理、线切割、电火花到精密磨削,周边几公里内即可完成,交期响应快;
- 技工资源充足:多年积累的钳工、编程、设计人员储备,是模具精度和调试效率的基础;
- 经验迁移能力强:黄岩模具厂在塑料模、压铸模领域积累深厚,其精密加工与结构设计能力可以自然延伸到五金冲压模具、拉伸模具和级进模的开发中;
- 小批量与非标定制灵活:面对多品种、中小批量的模具定制加工需求,本地厂商的响应速度通常优于大型标准化工厂。
以永久冲压模具(cnyjcm.com)为例,扎根台州模具产业带,在冲压模具加工、模具设计制造与后期维修方面形成了一站式服务能力,既承接常规五金冲压模具,也能根据客户的产量与精度要求,提供级进模、拉伸模具等相对复杂的方案。
冲压模具维修与日常保养要点
模具的寿命从来不是"用坏的",而是"养坏的"。规范的冲压模具维修与保养,可以把模具的实际使用周期延长 30% 以上。日常应重点关注:
- 刃口修磨:一旦毛刺明显增高或冲裁力异常上升,应及时下线修磨,避免钝刃持续受力造成崩裂;
- 清洁与防锈:每次停机后清除废料与油污,长期存放的模具需涂防锈油并做防潮处理;
- 弹簧与弹性元件更换:弹性元件疲劳会导致卸料不畅、工件卡模,属于高频易损件,应定期检查;
- 导柱导套润滑:保持润滑可明显降低磨损,避免导向精度下降;
- 记录与追溯:建立模具使用次数、维修记录台账,便于判断剩余寿命和提前备件。
模具定制加工怎么选厂家
面对市场上数量众多的模具供应商,建议从以下几个维度做筛选:
- 工艺理解能力:是否能在报价前给出排样方案和工艺建议,而不是只按图纸照做;
- 加工设备与检测手段:有无慢走丝、CNC、三坐标测量等关键设备,决定精度上限;
- 试模与交付周期:明确试模次数、验收标准和交期节点,避免后期扯皮;
- 售后与维修响应:模具是长期消耗品,能否快速上门或返厂维修,比首次报价更影响总成本;
- 行业案例:是否有同类产品(如拉伸件、精密级进件)的成功经验。
结语
冲压模具是一项"看不见却决定成败"的基础工艺装备。它既考验设计人员对材料流动和成形规律的理解,也考验加工环节的精度控制与装配经验。对于采购方而言,把模具当成一次性采购品来比价,往往会在后续的停机、修模和废品率上付出更高代价;把它当作长期生产资产来评估,才能真正算清楚这笔账。无论是单工序模还是高精度级进模,找到一家懂工艺、能沟通、售后有保障的冲压模具供应商,才是稳定量产的第一步。