冲压模具全解析:从设计制造到加工维修,黄岩模具厂的一站式解决方案
在制造业的庞大体系中,冲压模具是一种看似低调却无处不在的基础装备。从汽车车身的结构件、家电外壳,到手机中板、电池连接片,再到五金工具、医疗器械的金属零件,几乎每一件金属薄板成型的背后,都有一套冲压模具在默默工作。对于采购方和产品工程师来说,理解冲压模具的门道,往往直接决定了产品的成本结构、交付节奏和质量稳定性。本文结合台州、黄岩一带模具产业的实际经验,系统梳理冲压模具的分类、设计要点、材料选择、加工流程与后期维修,帮助你在选型与选厂时少走弯路。
一、什么是冲压模具:冷冲压成型的核心载体
冲压模具,是指在室温条件下,利用压力机(冲床)提供的压力,通过模具型腔与凸凹模的配合,使金属或非金属板材发生分离或塑性变形,从而获得所需形状、尺寸和性能零件的专用工具。由于整个过程通常在常温下完成,所以也常被称为冷冲压模具。
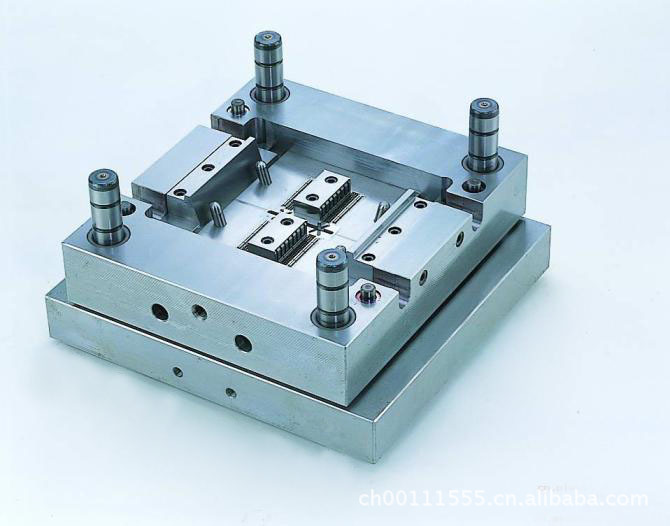
它的工作逻辑其实很朴素:上模固定在冲床滑块上随其上下运动,下模固定在台面上,板料在两者之间被剪切、弯曲或拉伸。但真正决定成败的,是模具内部每一个间隙值、每一处圆角、每一道定位的精确配合。一套成熟的冲压模具,往往需要几十甚至上百个零件协同工作,公差常控制在 0.01~0.05 毫米的量级。
冲压成型之所以被大量采用,优势主要集中在三点:一是生产效率高,高速冲床每分钟可达数百甚至上千次行程;二是材料利用率高,通过合理排样可以把边角料降到最低;三是产品一致性好,一旦模具调试到位,批量件的尺寸稳定性远优于手工或单件机加工。
二、冲压模具的主要类型与适用场景
不同产品、不同批量,对应的模具结构差别很大。常见的分类方式如下:
- 冲裁模:完成落料、冲孔、切边、切口等分离工序。结构相对简单,是五金冲压模具中使用最广的一类,常见于垫片、支架、端子等零件。
- 弯曲模:把平板毛坯折成一定角度或弧度,如 U 形件、L 形支架。核心难点在于回弹补偿。
- 拉伸模具:把平板毛坯压制成开口空心件,如电机外壳、水杯、汽车滤清器壳体、电池钢壳。拉伸模具对材料延展性、压边力和拉伸系数的把控要求很高,通常需要多道次逐步成型。
- 成形模:包括翻边、胀形、缩口、整形、压筋等局部变形工序,多用于产品终检前的尺寸修正。
- 复合模:在一套模具、一次行程内同时完成两道以上工序,如落料冲孔复合,效率高但结构复杂,对加工精度要求苛刻。
- 级进模:又称连续模,把多道工序按顺序分布在同一条料带上,条料逐工位递进,一次行程完成一个或多个零件。级进模适合大批量、高节拍的生产场景,如电子连接器、电机铁芯、汽车安全带卡扣等。
选择哪种结构,主要看三件事:产品批量、零件复杂度、以及客户对单件成本的敏感度。小批量多品种,散件模更划算;年需求量上百万件,级进模的综合成本反而更低。
三、模具设计制造的关键控制点
一套模具好不好用,七分在设计,三分在加工。黄岩、台州一带的模具厂之所以在业内口碑扎实,很大程度是因为设计环节的经验积累足够厚。
1. 排样与材料利用率
排样决定了料带布局、搭边宽度和送料步距。合理的排样能在保证强度前提下把材料利用率从 60% 提升到 80% 以上,对年用量大的产品来说,节省的材料费往往超过模具本身的造价。
2. 冲裁间隙
间隙过大,断面毛刺大、塌角明显;间隙过小,模具磨损快、易崩刃。通常按材料厚度的百分比取值,软料取小、硬料取大,具体需结合材质和断面质量要求确定。
3. 回弹与拉伸系数
弯曲和拉伸后材料会回弹,导致角度和尺寸偏离。设计时需通过补偿角、调整凸凹模圆角、设置压边筋等方式预留修正量。拉伸件则要合理分配各道次的拉伸系数,避免一次变形过大导致拉裂或起皱。
4. 定位与导向结构
导柱导套、导料板、侧刃、浮升销等结构,决定了料带在模具中的稳定性。级进模尤其依赖高精度导向,否则工位累积误差会直接影响成品尺寸。
5. 模具材料与热处理
- Cr12MoV:通用性强,淬透性好,适合中小批量冲裁模。
- SKD11 / DC53:耐磨性与韧性均衡,广泛用于级进模和拉伸模工作面。
- SKH-9 等高速钢:用于高速冲裁、厚料冲裁场合。
- 硬质合金:用于超大批量、高精度场景,寿命可达普通模具的数倍乃至十几倍。
热处理工艺同样关键,淬火温度、回火次数控制不当,会出现硬度够但脆性大、早期开裂的问题。配合 TD 处理、渗氮、镀钛等表面强化手段,可以显著提升抗磨损和抗咬合能力,延长模具寿命。
四、冲压件加工:从试模到量产的完整链条
模具做出来只是第一步,真正交付给客户的是稳定合格的冲压件。完整的冲压件加工链条通常包括:
- 图纸评审与工艺分析:确认材料牌号、料厚、公差、表面要求,评估可行性与成本。
- 模具设计与制造:3D 建模、出图、备料、粗加工、精加工、线切割、电火花、磨削装配。
- 试模调试:在冲床上试打样件,测量尺寸、检查毛刺和外观,反复修正直至达标。
- 小批量验证:连续生产一定数量,观察模具稳定性与产品一致性。
- 批量生产与检测:配套冲床、送料机、机械手组成产线,配合三坐标测量仪、投影仪、硬度计等设备进行质量抽检。
对于很多客户而言,找一家既能做模具定制加工、又能承接后续冲压件加工的供应商,比分别找两家更省心,因为责任边界清晰,出了问题不需要在模具厂和冲压厂之间来回扯皮。
五、冲压模具维修与保养:被低估的成本项
模具的寿命从来不是一次性决定的,日常维护水平的影响可能比模具本身的质量更大。常见问题包括刃口磨损、崩刃、拉毛、导柱磨损、弹簧疲劳、螺钉松动等。
规范的保养节奏一般建议:
- 每班次检查:清理料屑、确认润滑、观察有无异常声响与毛刺增大。
- 定期保养:按冲次数量拆检刃口、抛光工作表面、更换易损件。
- 预防性维修:在批量订单之间做全面检测,把隐患消灭在停产之前。
选择一家提供冲压模具维修服务、且能快速响应的供应商,对保障生产连续性至关重要。模具一旦突发故障,每停机一天带来的损失可能远超维修费用本身。
六、怎么挑选靠谱的黄岩/台州模具厂
台州、黄岩是国内知名的模具产业集聚区,模具厂数量众多,水平参差不齐。以下几个维度可以作为筛选参考:
- 设计与工程能力:是否具备自主 3D 设计和 CAE 成型分析能力,能否在开模前提出结构优化建议,而不是照图施工。
- 加工设备配置:加工中心、慢走丝、镜面火花机、精密磨床的数量与精度等级,直接反映模具的制造上限。
- 项目经验:是否做过与你产品相近的案例,比如汽车件、家电件、电子精密件或新能源结构件。
- 检测手段:有没有三坐标、影像测量仪,能否提供完整的尺寸检测报告。
- 交付与售后:承诺的交期是否可执行,出现问题后的响应速度和维修能力。
价格当然重要,但模具是一项长期投入。低价模具往往在材料、热处理和加工工时上做减法,最终以频繁维修、良率偏低的形式把成本还回来。用模具寿命分摊后的单件成本来比较,往往比看报价单更接近真相。
七、常见疑问速答
问:开一套冲压模具大概要多久?
结构简单的单工序模通常 10~20 天;中等复杂的拉伸模或复合模约 25~40 天;多工位级进模因工序多、调试周期长,一般需要 45~70 天甚至更久。具体还取决于图纸确认速度、材料采购周期和试模次数。
问:模具价格受哪些因素影响?
主要看工位数、结构复杂度、模具尺寸、选用材料与热处理方式、精度要求,以及是否包含自动化送料配套。
问:非标小批量产品值得开模吗?
如果产品结构长期稳定、后续有持续需求,开模仍然划算;若只是短期试制,可以考虑简易模或激光切割配合折弯的过渡方案。
八、结语
冲压模具是一门把精度、材料、力学与经验揉在一起的实践性技术。一套模具从图纸到量产,中间要经过排样设计、结构评审、精密切削、装配调试、试模修正等多个环节,每一环都容不得含糊。选择一家兼具设计能力、加工实力和售后服务意识的台州模具厂,本质上是在为产品的长期竞争力打地基。
无论是五金冲压模具、拉伸模具、级进模的定制开发,还是既有模具的维修与优化,把工艺需求讲清楚、把验收标准定明确,合作过程就会顺畅很多。模具行业没有捷径,把每一个间隙、每一道工序做扎实,产品自然会给答案。